01

Çêkirin
Vala bi şiklek nêzîkî torê hatiye çêkirin, da ku koka diranê herikîna dendikê berdewam biparêze.


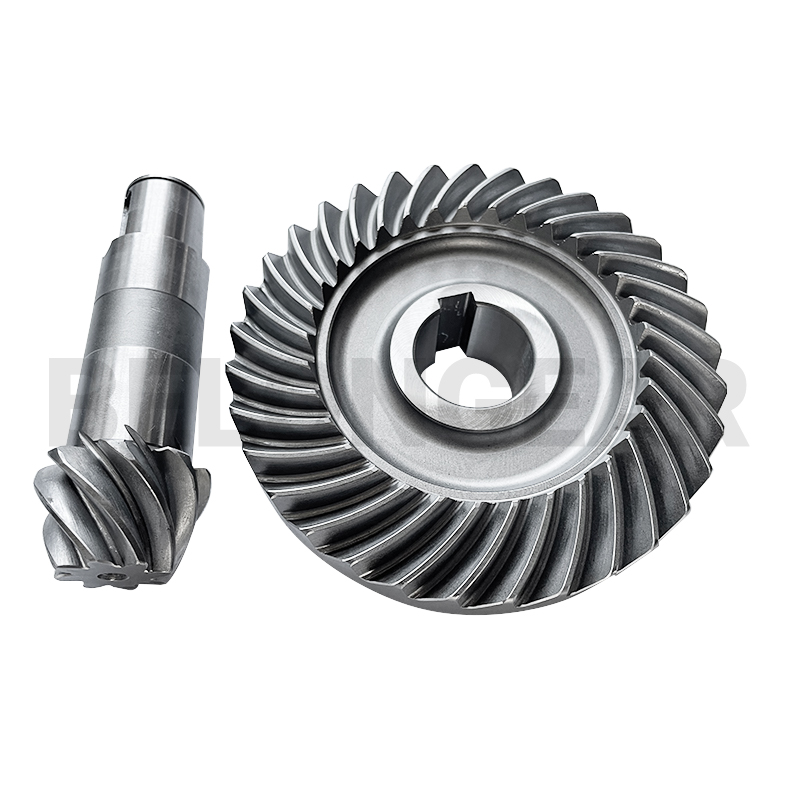
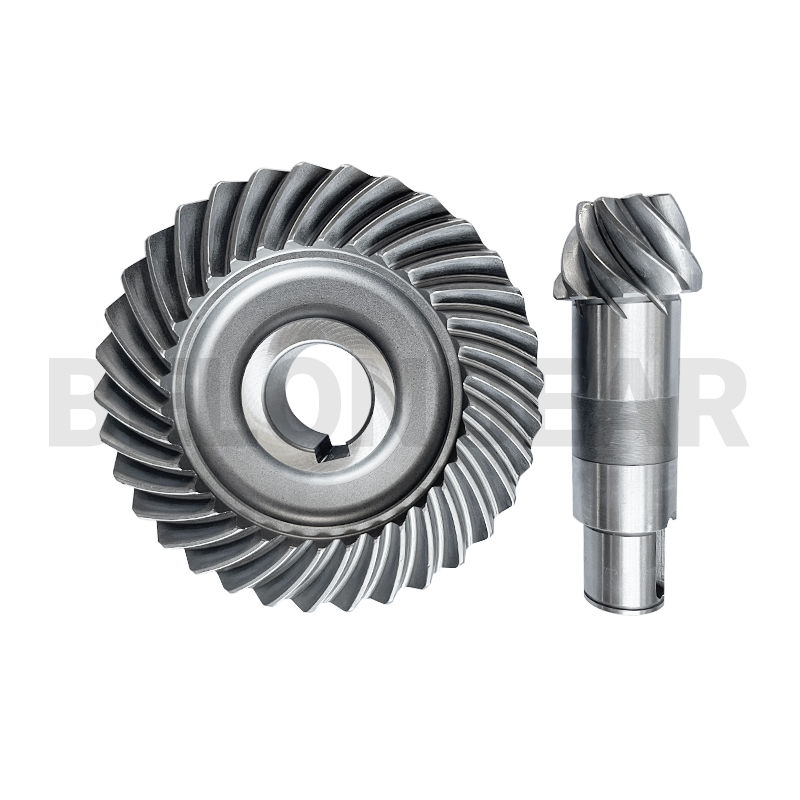

Motorekî gerok ê konîk ê helîkal qonaxek konîk a goşeya rast li pêşiya kêmkirinek helîkal datîne, ji ber vê yekê cotek konîk asta dengê tevahiya yekîneyê diyar dike. Ev setên DIN 8 bi cotên hevber têne pêçandin da ku ew qonax bêdeng bimîne.
Çerxekî konîk ê spiral bi qasî ku bi awayê qedandina diranê wê û bi pîvanên wê ve tê pênasekirin. Rê rastbûna bidestxistinê, deng û lêçûnê diyar dike, ji ber vê yekê berî ku nexşe were weşandin tê pejirandin, ne ku li qata atolyeyê were hiştin.
| Rêk | Çawa diran tê qedandin | Dema ku hat hilbijartin | Sînorkirin |
|---|---|---|---|
| Gleason lepikandEV RÛPEL | Diran tên birîn, hişkkirin, û dû re bi cot bi hev re li ser laperek Gleason têne pêçandin. Cot bi pêkhateya aşîrîn bi hev re têne çêkirin, ji ber vê yekê têkilî li seranserê diran çêdibe ne tenê li cihê ku jêker hiştiye. | Xebata bêdeng bi leza navîn; qebareya mezin; rêya klasîk a otomatîv û motorên gearê. | Lapkirin têkiliyê rast dike, ne geometrîya diranê birrî, ji ber vê yekê rastbûna bidestxistinî berî hişkbûnê tê danîn. |
| Erdê Gleason | Piştî hişkbûnê, aliyên diranan li ser makîneya hûrkirina Gleason têne hûrkirin. Hûrkirin xirabûna ku hişk dibe rast dike, ji ber vê yekê dirana qedandî di nav toleransa profîlê ya teng de dimîne li şûna ku ji bo rizgarkirina têkiliyê bi lêdanê ve girêdayî be. | Leza bilindtir, rastbûnek hişktir û dengek kêmtir ji lapkirinê; rêya ji bo qutiyên gearê yên ku bi berdewamî dixebitin. | Hûrkirin gaveke qedandinê ya hêdîtir û bihatir e, ji ber vê yekê ew li cihê ku rastbûn wê mafdar dike tê hilbijartin. |
| Klingelnberg birrîna hişk | Diran bi nermî tên birîn, hişk dibin, dû re bi makîneya Klingelnberg bi birîna hişk tên qedandin. Birîna diranê hişk ji operasyonên hûrkirinê yên cuda dûr dikeve û rûyê diran ji şopên hûrkirinê bêpar dihêle. | Qedandina hişk li cihên ku hûrkirin dijwar e, û ji bo geometrîya pergala Klingelnberg. | Birîna nerm û xav divê ji stokê rast derkeve, ji ber vê yekê birîna xav û hişk wekî yek operasyonê têne plansaz kirin. |
Nirxên li jêr ji nexşeya vê tiştê hatine wergirtin. Li cihê ku rûpel materyal an pileya rastbûnê destnîşan dike, ew li vir tê dubarekirin; her tiştê din di dema nirxandina nexşeyê de bi we re tê piştrast kirin, ne ku ji katalogê tê texmîn kirin.
| Şanî | Ev berhem | Çawa tê piştrastkirin |
|---|---|---|
| Cureyê gearê | Cotek gerîdeyên konîk û piniyon ji bo motorek gerîdeyên konîk ên helîkal | Xet |
| Tamî | DIN 8 | Rapora rastbûnê |
| Dawîkirin | Wekî cotek hevber hat lepandin | Rapora tevhevkirinê |
| Mal | Pola alloy a hişkkirina dozê ji bo xêzkirinê | Sertîfîkaya materyalê |
| Gimrig | Motorên gerok ên konveyor û hilgirtina materyalan | Xet |
| Çarçoveya dabînkirinê | Cotek lihevhatî, amade ye ji bo kombûnê | Rapora tevhevkirinê |
Cotên motorên gearê bi hejmareke mezin têne kirîn, ji ber vê yekê ajokarên lêçûnê ji yên yekcarî cuda ne.
Cild sazkirina lappingê ya taybetî rewa dike, ku bihayê yekîneyê ji her têketinek din bêtir diguherîne.
Divê mesafeya qul, mil û montajê ji yekîneyê bo yekîneyê dubare bibe, an na her civandin hewceyê sazkirina bi destan e.
Bendek teng li seranserê rêzek hilberînê tê wateya hevahengiya cotan, ne tenê birîna li gorî toleransê.
Pêdiviyên çiqas bêdeng bin, wextê lapkirin û vekolînê ewqas zêdetir dibe.
Piraniya giliyên li ser ajokera konîk a spiral ji ber montajê ne ji diranan tên. Ev hersê xal in ku montajkar divê li ser makîneyê kontrol bike.
Diran tê birîn, hişkkirin û dû re li hember piniyona xwe tê lepandin. Lepandin ew e ku têkiliyê li seranserê rû çêdike, ji ber vê yekê cotek qedandî li hev tê kirin ne ku bi hev ve girêbide.
Vala bi şiklek nêzîkî torê hatiye çêkirin, da ku koka diranê herikîna dendikê berdewam biparêze.

Kun, rû û milên siwarbûnê hatine zivirandin; ev dibin nîşanên ku diran jê têne birîn û pîvandin.

Diranên spiral ên li ser makîneya Gleason heta konê pitch û dûrahiya montajê li ser nexşeyê hatine birîn.

Karburîzekirin, hişkkirin û nermkirin li gorî kûrahiya dozê û hişkiya navikê ya diyarkirî.

Piştî hişkbûnê, pîvanên qul û cîkirinê tên hûrkirin da ku gerîdok li gorî nirxên xwe yên bingehîn bixebite.

Rêyên mifteyê, têl û taybetmendiyên qulkirî li gorî nexşeyê hatine makînekirin.

Cot bi pêkhateya aşîner ve têne pêçandin, ku têkiliyê pêş dixe û berteka dijber saz dike.

Nasname û jimareya germê nîşan bikin da ku cota pêçayî di tevahiya pakkirinê de bi hev re bimînin.

Paqijkirî, li dijî korozyonê parastî û di qutiya hundirîn, karton û qutiya darîn de hatî pak kirin.
Rê biryar dide ka kîjan kontrol derbas dibin. Her set li ser navenda alavên tê pîvandin û cot tê girêdan, û encam bi kelûpelan re têne dayîn, ne ku di hundir de têne hilanîn.

Kûrahî, rû û mesafeya montajê li hember nexşeyê.Rapora Pîvanê

Taybetmendiyên kîmyayî û mekanîkî yên madeya xav.Sertîfîkaya materyalê

Hişkbûna rûyê piştî hişkkirin û nermkirinê.Rapora dermankirina germê

Kûrahiya qutîkê û mîkroavahîya li ser diranê.Rapora dermankirina germê

Piştî lepikandinê hişkbûna aliyan, ku deng zêde dike.Rapora hişkbûnê

Rastbûn û xwarbûna diranan li ser navenda pîvandina gerîdeyê.Rapora rastbûnê

Nimûneya têkiliyê û berteka li ser cotek civandî.Rapora tevhevkirinê
Gerên konîk ên spiral ji bo veguhestina nerm a goşeya rastê di leza bilind de têne hilbijartin. Belon gerên ji bo van pîşesaziyan peyda dike.
 Xwarin û Vexwarin
 Avahî
 Otomatîkî
 Metalurjî
Ew ew benda rastbûnê ye ku bazara motorên gerokê tê de dixebite: ji bo xebitandina bêdeng têra xwe teng e, bi lepikandinê di qebareyê de tê bidestxistin. Qutîyên tengtir ji ya ku sûdê deng bi gelemperî rewa dike bihatir in.
Ew qalibê têkiliyê pêş dixe û li ser cotê bertek datîne. Ew diran ji nû ve nabire, ji ber vê yekê divê geometrîya birînê berî hişkbûnê rast be.
Seta gerîdeyan ji rêzkirina şafta derketinê serbixwe ye; cot li gorî nexşeyê têne birîn û navbeynkariya şaftê bi çêkerê motora gerîdeyê re dimîne.
Bi ragirtina mesafeya montajê û ragihandina berteka ji bo her cotê, dûv re kontrolkirina têkiliyê li ser her setê li şûna nimûnegirtinê.
Nexşeyê an jî cotê kevinkirî bi dûrahiya montajê û erkê re bişînin. Dûv re rê, materyal û rastbûn dikare li gorî tiştê ku makîneyê bi rastî hewce dike were piştrast kirin.